
Otomotivde Shot Peening Uygulamaları
Otomotivde shot peening, yüksek çevrimli yüklere, titreşime ve tekrarlı gerilmelere maruz kalan metal parçaların yorulma dayanımını geliştirmek amacıyla kullanılan kontrollü bir yüzey iyileştirme prosesidir. Özellikle güç aktarma sistemlerinde kullanılan dişliler, şaftlar, krank milleri, yaylar ve benzeri kritik komponentlerde yüzey kaynaklı yorulma hasarının azaltılması büyük önem taşır.
Shot peening işlemi sırasında uygun özelliklerde seçilen bilyeler kontrollü hız ve debiyle parça yüzeyine çarptırılır. Bu darbeler sonucunda yüzeyde ve yüzeye yakın bölgede basma kalıntı gerilmeleri (compressive residual stress) oluşturulur. Bu basma gerilmeleri, yorulma çatlaklarının başlamasını ve ilerlemesini zorlaştırarak parçanın yorulma performansının geliştirilmesine yardımcı olur.
Otomotiv parçalarında uygulanacak shot peening parametreleri parçanın malzemesine, geometrisine, sertliğine ve teknik gereksinimlerine göre belirlenmelidir. Bilye tipi ve boyutu, Almen intensity, saturation curve, coverage, püskürtme basıncı, bilye debisi, nozul açısı ve işlem süresi prosesin kontrol edilmesi gereken temel parametreleri arasındadır.
Shot Peening Uygulanan Otomotiv Parçaları
Otomotiv sektöründe shot peening, özellikle tekrarlı ve değişken yüklere maruz kalan parçaların yorulma performansının geliştirilmesinde kullanılır. Uygulama alanı parçanın geometrisine, malzemesine, sertliğine, çalışma koşullarına ve üretici teknik şartnamesine göre belirlenir. Özellikle güç aktarma, motor, süspansiyon ve transmisyon sistemlerinde bulunan birçok metal komponent shot peening için uygun uygulama alanlarıdır.
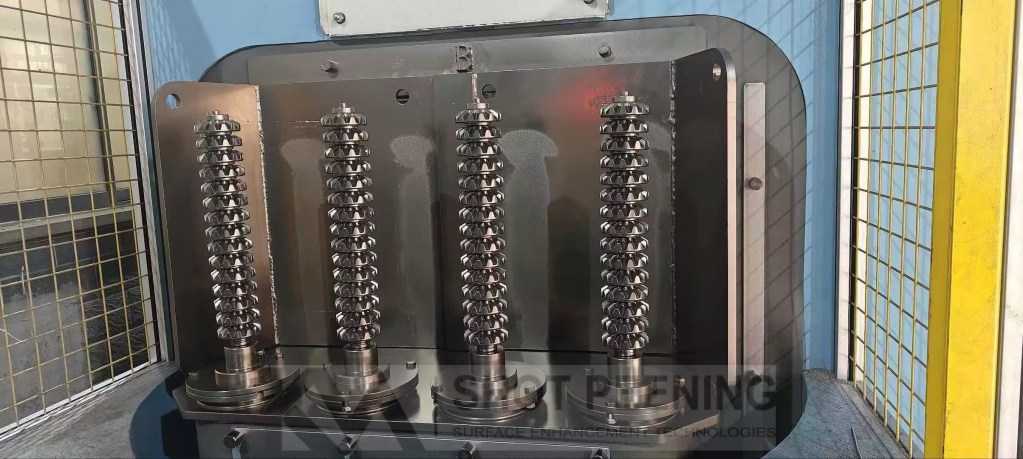
- Dişliler ve dişli kökleri
- Şanzıman ve transmisyon parçaları
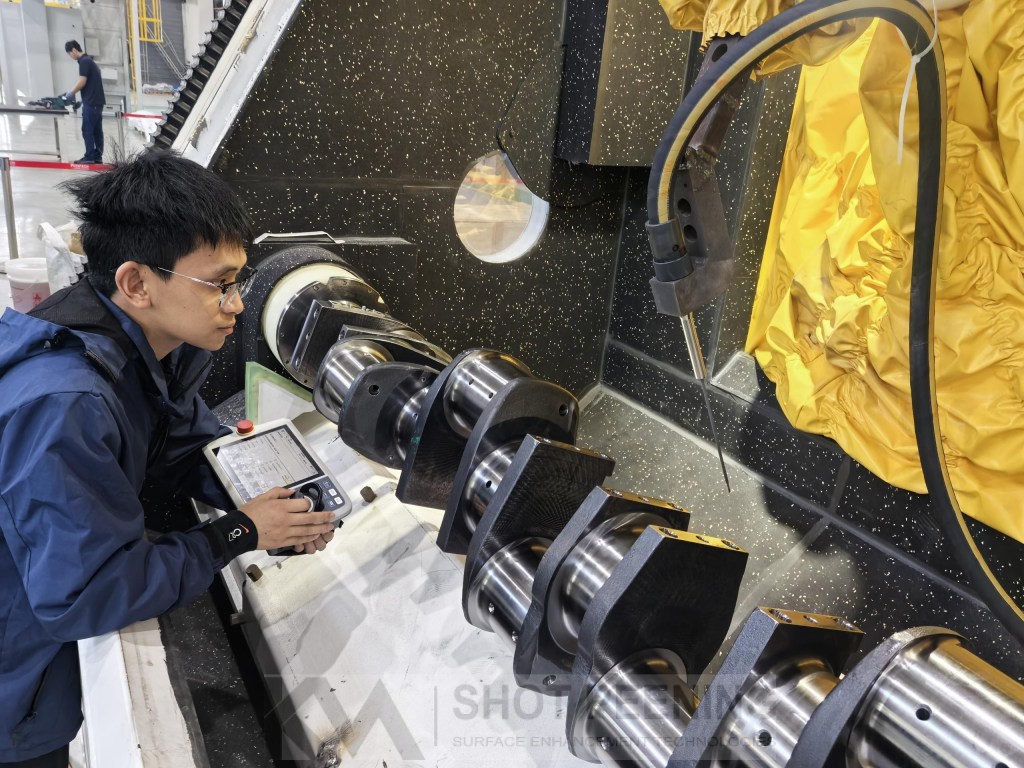
- Krank milleri
- Kam milleri
- Aks ve tahrik milleri
- Şaftlar
- Helezon ve yaprak yaylar
- Torsiyon çubukları
- Pinyon ve diferansiyel dişlileri
- Yüksek dayanımlı bağlantı elemanları
- Süspansiyon sistemi komponentleri
- Dinamik yüklere maruz kalan diğer kritik metal parçalar
Her otomotiv parçası için aynı shot peening parametrelerinin kullanılması doğru değildir. Örneğin bir dişlinin diş kökleri ile bir krank mili veya süspansiyon yayının geometrisi ve çalışma koşulları farklıdır. Bu nedenle bilye seçimi, Almen intensity, coverage ve diğer proses parametreleri, parçanın teknik gereksinimleri dikkate alınarak belirlenmelidir. Kontrollü proses yaklaşımı hem sonuçların tekrarlanabilirliği hem de seri üretimde proses kararlılığı açısından önemlidir.
Otomotivde Shot Peening Proses Kontrolü
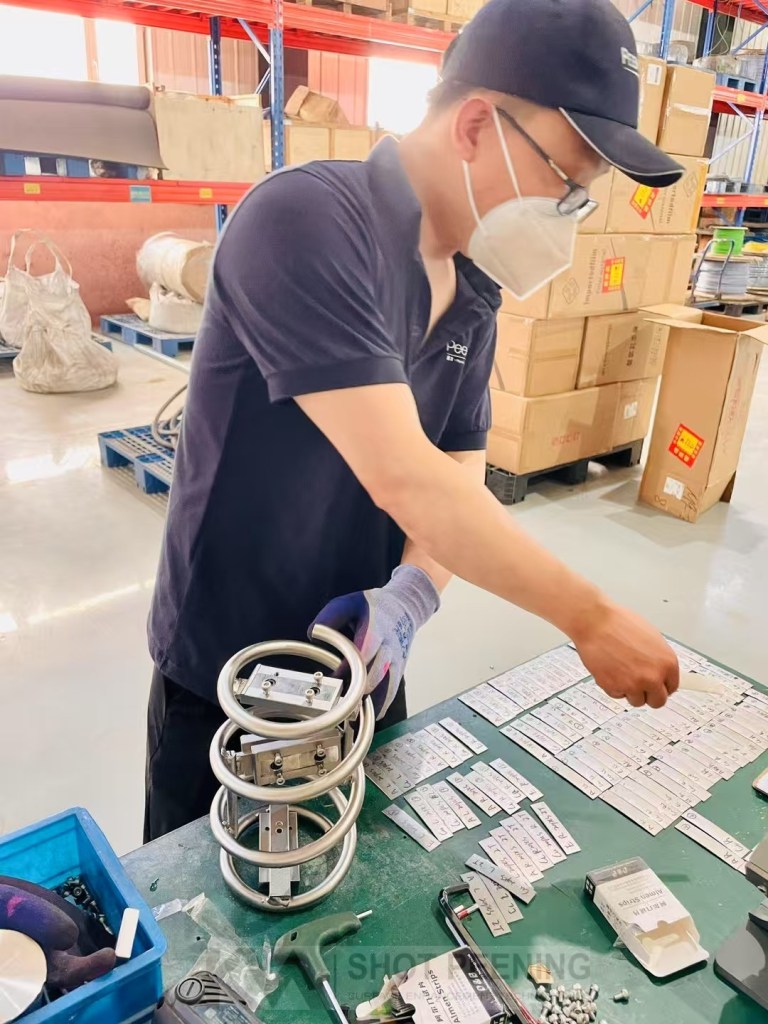
Otomotivde shot peening uygulamalarında prosesin kontrol altında tutulması, özellikle seri üretimde aynı kalite seviyesinin sürdürülebilmesi açısından önemlidir. Shot peening şiddetinin kontrolünde Almen Strip ve Almen Gage kullanılır. Belirli işlem sürelerinde bilyelenen Almen striplerde oluşan ark yüksekliği ölçülerek prosesin Almen intensity değeri belirlenir.
Farklı işlem sürelerinde elde edilen ölçüm değerleri kullanılarak saturation curve (doygunluk eğrisi) oluşturulur. Böylece prosesin saturation noktası belirlenir ve uygulamanın hedeflenen intensity aralığında çalışıp çalışmadığı doğrulanabilir.
Shot peening prosesinde intensity kadar önemli diğer bir parametre coverage (örtünme) değeridir. İşlem uygulanması gereken yüzeylerin teknik şartnamede belirtilen coverage seviyesine ulaşması gerekir. Intensity ve coverage aynı kavram değildir ve proses kontrolünde ayrı ayrı değerlendirilmelidir.
Ayrıca bilye boyutu, şekli ve sertliği, bilye debisi, püskürtme basıncı, nozul mesafesi, püskürtme açısı ve işlem süresi gibi parametrelerin kontrol edilmesi gerekir. Özellikle yüksek adetli otomotiv üretiminde bu parametrelerin izlenmesi, prosesin tekrarlanabilirliğinin ve kararlılığının korunmasına yardımcı olur.
Otomotivde Shot Peening Standartları
Otomotivde shot peening uygulamalarında proses parametreleri; parçanın malzemesi, geometrisi, kullanım koşulları ve üretici teknik şartnamesine göre belirlenmelidir. Özellikle güvenlik ve yorulma açısından kritik parçalarda bilye özellikleri, Almen intensity, coverage ve proses parametrelerinin tanımlanması ve kontrol altında tutulması önemlidir.
Shot peening prosesinin kontrolünde uygulamaya bağlı olarak SAE J442 ve SAE J443 gibi teknik standartlardan yararlanılır. SAE J442, Almen striplerin özelliklerini tanımlarken SAE J443, Almen strip sistemi kullanılarak shot peening intensity değerinin belirlenmesi ve doğrulanmasıyla ilişkilidir. Parçaya ve projeye bağlı olarak otomotiv üreticilerinin kendi teknik şartnameleri ve proses gereksinimleri de uygulanabilir.
Özellikle dişli, krank mili, şaft, yay ve transmisyon parçalarında kullanılacak bilyenin malzemesi, boyutu, sertliği ve kalitesi proses sonucunu doğrudan etkileyebilir. Bu nedenle yalnızca hedeflenen intensity değerine ulaşmak değil, bilye kalitesinin ve diğer proses değişkenlerinin de kontrol edilmesi gerekir.
KM Shot Peening, otomotiv sektörüne yönelik projelerde proses gereksinimlerinin değerlendirilmesi, uygun shot peening ekipmanının seçimi, Almen ölçüm sistemleri, proses geliştirme, eğitim ve teknik danışmanlık konularında mühendislik çözümleri sunmaktadır.
KM Shot Peening Otomotiv Sektörü Çözümleri
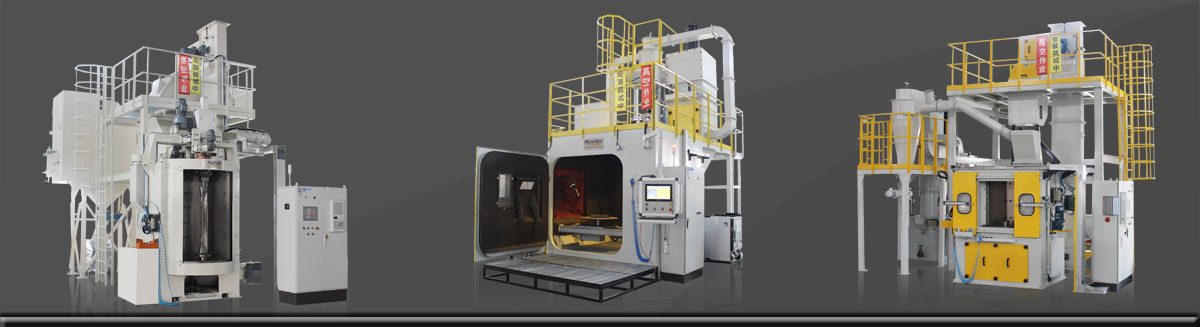
KM Shot Peening, otomotiv sektöründe kullanılan dişli, krank mili, şaft, aks, yay, torsiyon çubuğu ve diğer kritik metal parçalar için shot peening uygulaması, makine ve proses kontrol çözümleri sunmaktadır. Parçanın geometrisi, malzemesi, üretim adedi, hedeflenen Almen intensity değeri ve coverage gereksinimi değerlendirilerek uygun proses yaklaşımı belirlenir.
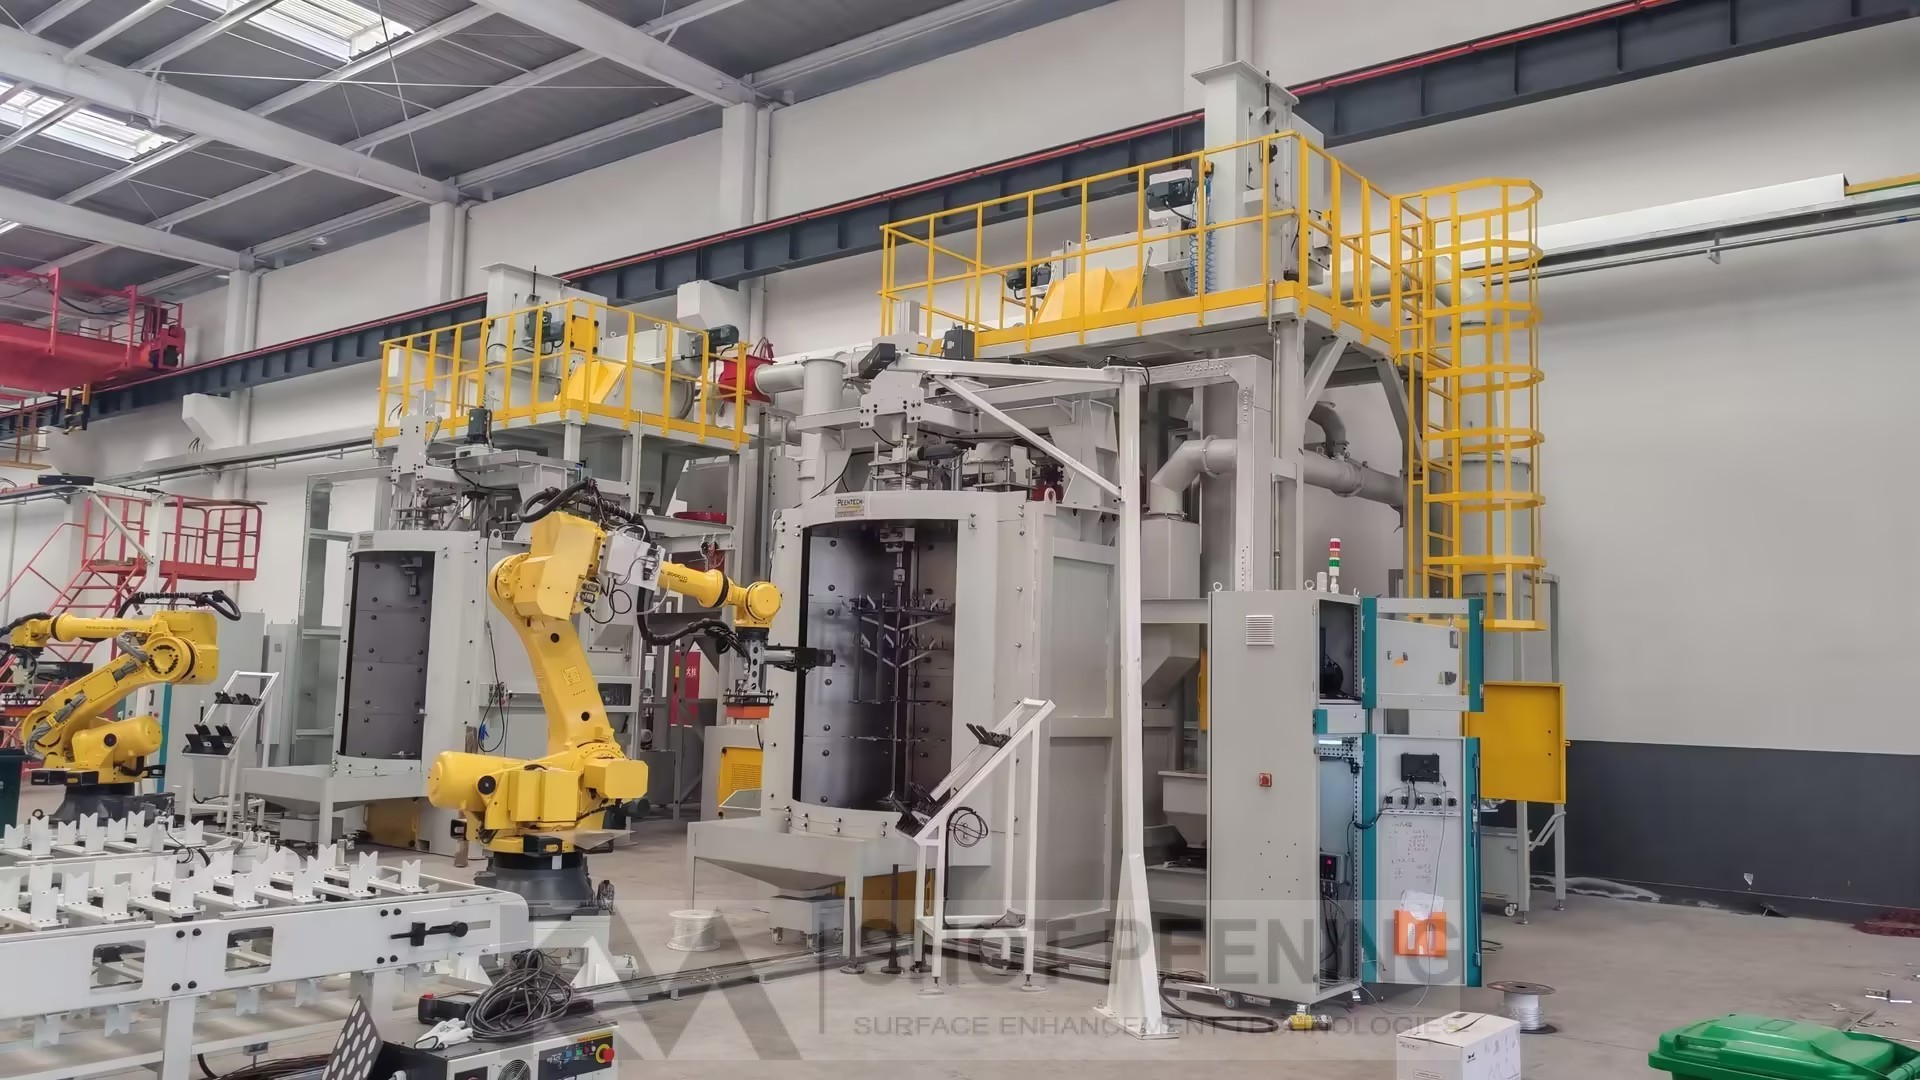
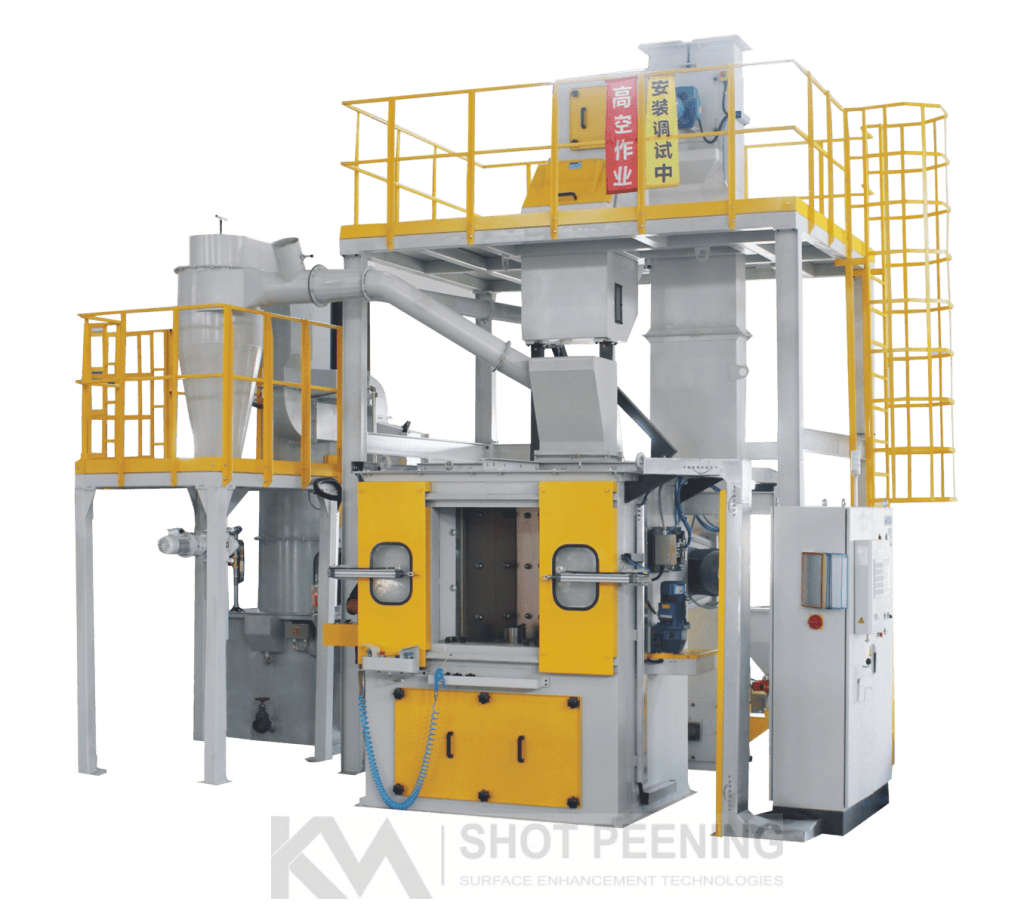
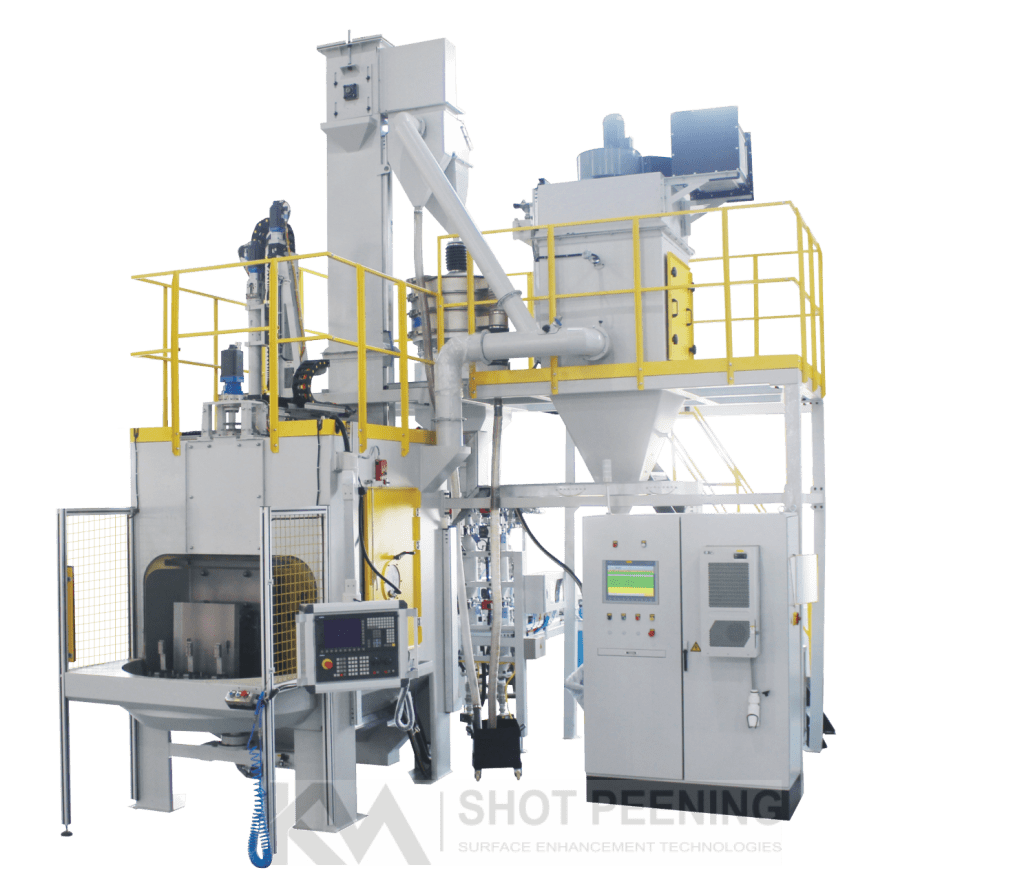
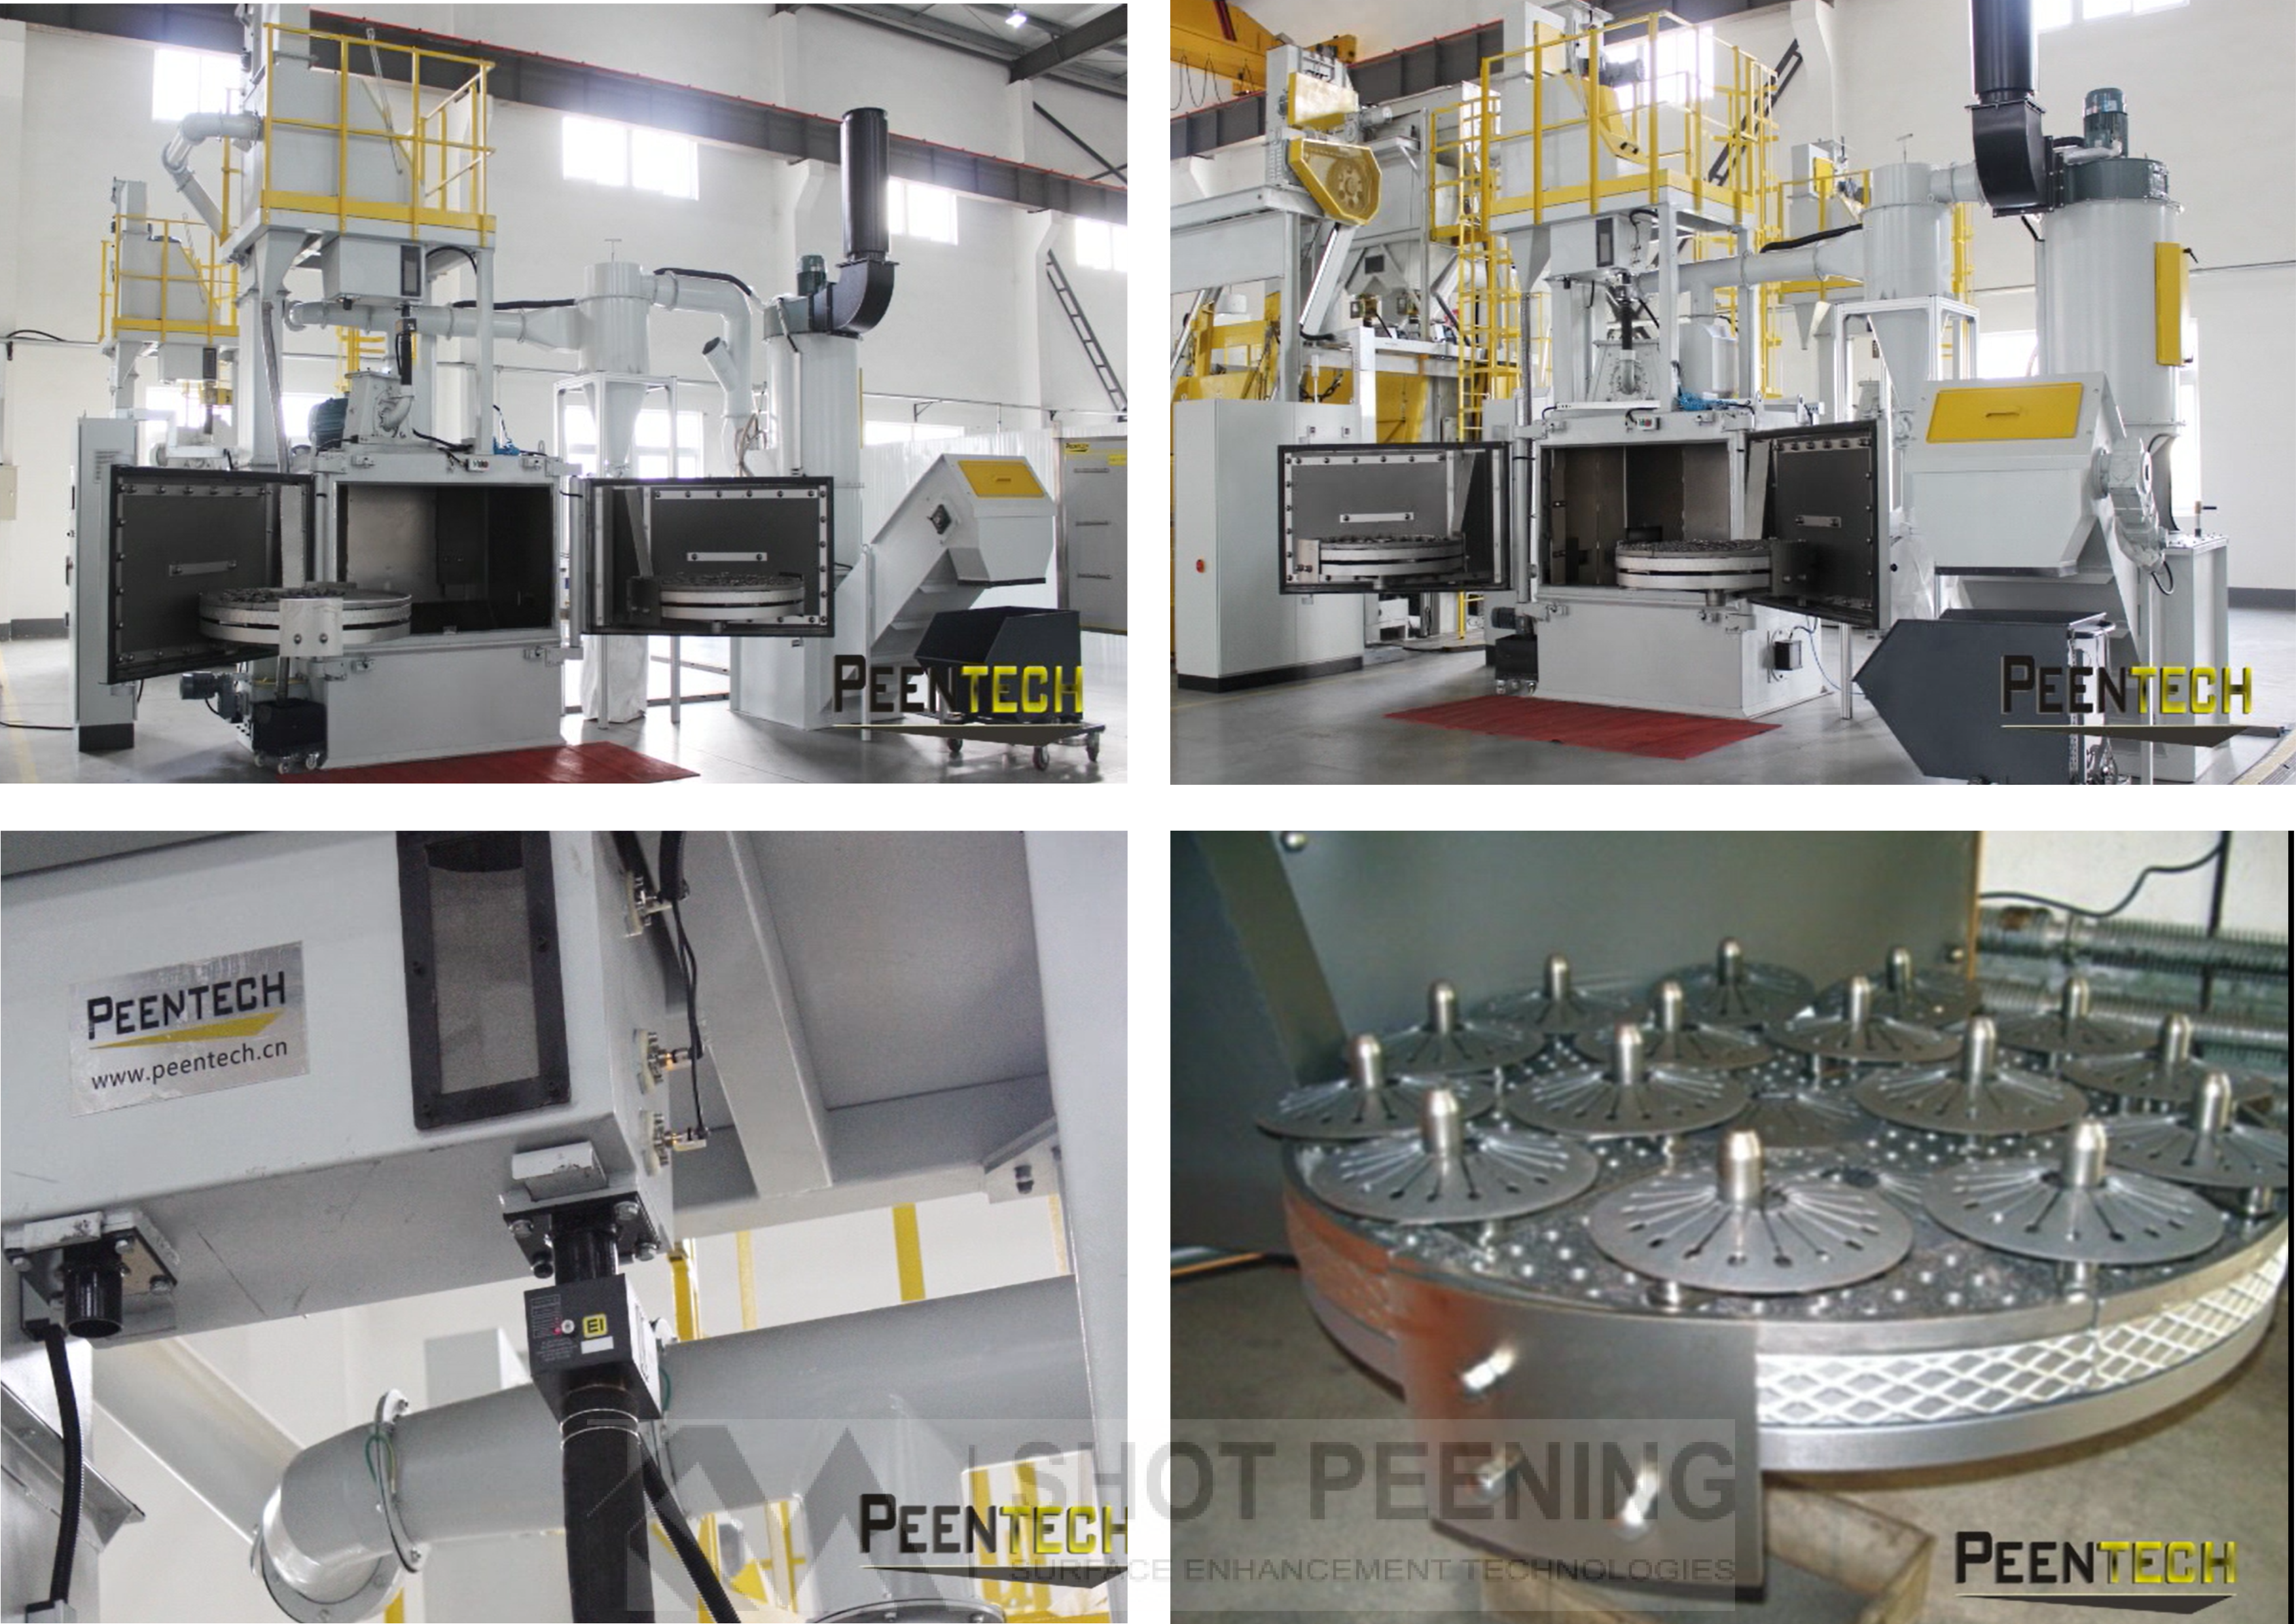
Seri üretim ihtiyaçlarına göre manuel sistemlerden robot kontrollü ve tam otomatik shot peening makinelerine kadar farklı ekipman çözümleri geliştirilebilir. Otomotiv üretiminde yüksek adet, çevrim süresi ve proses tekrarlanabilirliği önemli olduğundan; bilye debisi, püskürtme basıncı, nozul hareketleri, parça pozisyonu ve işlem süresi gibi parametrelerin kontrollü şekilde yönetilmesi önem taşır.
KM Shot Peening ayrıca Almen Strip, Almen Gage ve proses kontrol ekipmanları, shot peening eğitimi ve teknik danışmanlık, makine bakım ve onarımı ile satış sonrası teknik destek hizmetleri sunmaktadır. Böylece shot peening prosesi yalnızca uygulama aşamasında değil, proses geliştirme ve sürdürülebilir üretim açısından da bütün olarak ele alınmaktadır.
Birçok otomotiv parçası için shot peening (bilyeli dövme) gereklidir, ancak bu ihtiyaç parçanın maruz kaldığı yüke ve güvenlik seviyesine bağlıdır. Yüksek çevrimli yorulma yüklerine maruz kalan kritik parçalarda shot peening, çoğu zaman ürün ömrünü artıran standart bir üretim prosesidir. Otomotiv sektöründe shot peening, lüks bir işlem değil, kritik güvenlik ve güç aktarma parçaları için performansı ve servis ömrünü artıran önemli bir yüzey iyileştirme prosesidir. Özellikle dişliler, yaylar, şaftlar ve yorulmaya çalışan tüm parçalarda yaygın olarak kullanılmaktadır.
Shot Peening uygulanan başlıca otomotiv parçaları
- Otomotivde shot peening ,Süspansiyon yayları (coil spring, leaf spring), Torsiyon çubukları (torsion bar), Krank milleri, Kam milleri, Dişliler (gear), Şanzıman dişlileri, Diferansiyel dişlileri, Aks milleri, CV joint parçaları, Bağlantı kolları (connecting rod), Rot ve direksiyon parçaları, Debriyaj yayları, Supap yayları (valve spring)
Neden uygulanır?
Shot peening işlemi parça yüzeyinde basma kalıntı gerilmeleri (compressive residual stress) oluşturur. Bunun sonucunda:
- Yorulma ömrü %30–1000 arasında artabilir (parçaya göre değişir.)
- Çatlak oluşumu gecikir.
- Çatlak ilerlemesi yavaşlar.
- Darbe dayanımı artar.
- Gerilmeli korozyon çatlaklarına karşı direnç artar.
- Daha hafif tasarımların kullanılmasına olanak sağlar.
Otomotiv Parçalarında Shot Peening Neden Önemlidir?
Otomotiv parçalarında yorulma hasarı çoğunlukla tekrarlı ve değişken yüklerin etkisi altında gelişir. Dişli kökleri, şaft geçiş bölgeleri, krank milleri, yaylar ve benzeri kritik bölgelerde oluşabilecek yüzey kaynaklı çatlaklar zaman içerisinde parçanın performansını ve servis ömrünü etkileyebilir.
Otomotivde shot peening, yüzeyde ve yüzeye yakın bölgede basma kalıntı gerilmeleri oluşturarak yorulma çatlaklarının başlamasını ve ilerlemesini zorlaştırmaya yardımcı olur. Bu nedenle proses özellikle yüksek çevrimli yüklere maruz kalan güç aktarma ve süspansiyon parçalarında önemli bir yüzey iyileştirme yöntemi olarak kullanılmaktadır.
Ancak istenen sonucun elde edilmesi için shot peening işleminin kontrollü uygulanması gerekir. Doğru bilye seçimi ile birlikte Almen intensity, saturation curve, coverage, bilye debisi, püskürtme basıncı ve işlem süresi gibi parametrelerin tanımlanması ve izlenmesi prosesin tekrarlanabilirliği açısından önemlidir.